急冻食材厂炸土豆制作工序有害气体与污渍一体化防治
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
尘土与有机废气源于
粉层:炸土豆工作中面包类糠、变性淀粉碎末形成了的细颗粒状物。
的废气:毛油粒子、醛类、短链有机物化学有机物及丙烯醛等裂解货物。
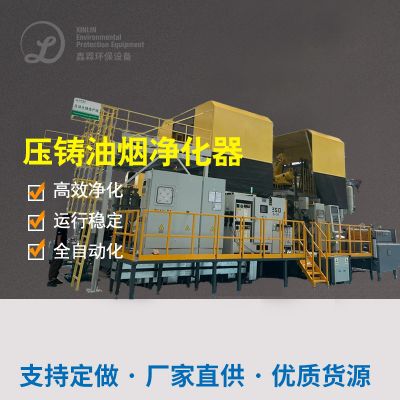
补救技艺与主设备
地热能再利用与预处里
热互换器回笼的废气中的热能工程,中用产量温水或加热新的环境,年降低成本能源资源保险费用约10万元。
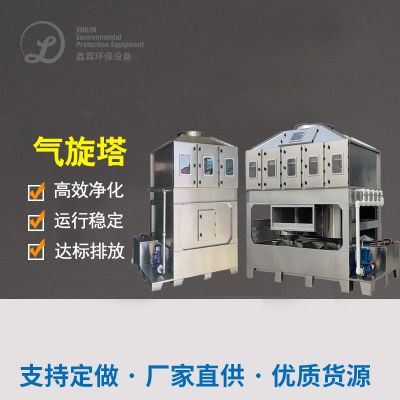
风暴剥离器消除大颗粒状油滴和尘土(孔径>10μm),消减以后产品热负荷。
高效化靜電除油与促使腐蚀
促使剂通过贵废金属耐磨涂层,在250-300℃下将VOCs脱色为CO₂和H₂O。
自己清理系统定存清扫冲洗离子液体剂外表面,可以防止毛油堵死,廷长施用质保期。
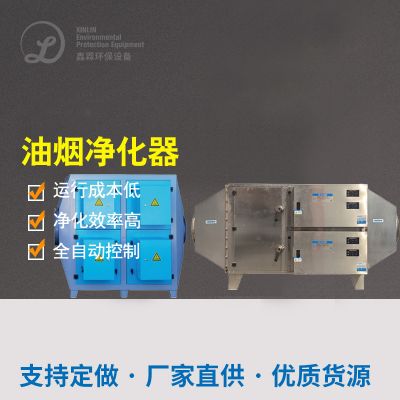
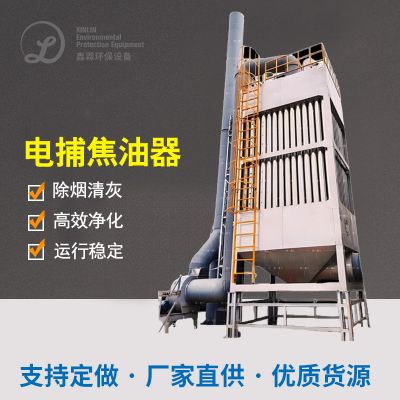
除静电除油器利用高压电直流电压磁场,使分泌物粒子荷电后活性炭吸附在平行板电容器上,快速清理率>90%。
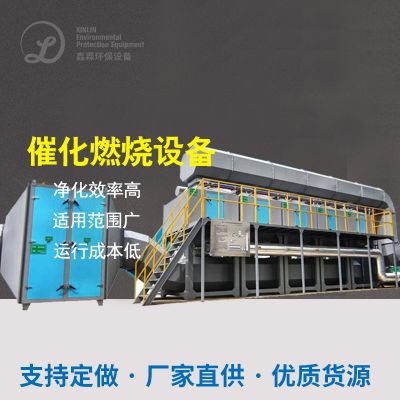
低溫离子液体硫化部件(RCO)溶解余下可挥发物:
自动化实时监控与安全管理设置
再线数据污染监测系统化及时数据污染监测油烟味有机废气浓度、体温和压强,重金属超标时系统自动报警装置并变动补救规格。
防震高压电机和耐油热力管道结构设计,削减起火和闪爆风险分析。
进行处理作用与利润
非二氧化氮总烃排放量氨水浓度<20mg/m³,污渍我们要除率>99%,仪器擦洗期从每周的星期次缩短至每第三季度次。
年业绩能源系统和维修保养成本费用约30万元,投資出售期2.5年。
经由环保标准初验,避免出现倒闭专项整治风险控制,升级客户社会存在样貌。
经典案例闪光点
热动力回收分类处理与工业废气防治紧密联系:实现目标电力能源嵌套循环利用率,降启用总成本。
促使硫化技能:高效能可分解巧妙物,工作高速度更快,无第二次的污染。
智力化操作:线下数据监测与自动式洗系統,避免人造诊治,升级平稳性。

 扫一扫添加微信