一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
制造业难点:
气体空气污染情况严重:厨余没用的堆肥、好氧菌发酵法及污水管道进行处理站制造高无机废气浓度混炼氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及散发性无机物(VOCs),工业区及身边有异味的问题突显出;
健康合规管理重压:多少次因异味浓度值超支被城镇居民申诉,有着减产整改方案危险因素;
高技术痛点:民俗化学吸引法行驶的成本昂贵,年网络维护杂费超¥400万;
方法瓶颈问题:废气排放成分表繁多机动,单制作工艺很难保持稳定考核标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
之源保持:
封闭式式压力差集气:在生活垃圾卸料坑、面团发酵罐、污水治理治理池等产污点施工防暴型集气罩,功率按5-10m³/min/处设置,重叠全过程产污教学环节。
密封圈输料程序:用螺旋式输料机+-压管道铺设,才能减少无集体废水液化气泄漏。
预净化处理时段.:
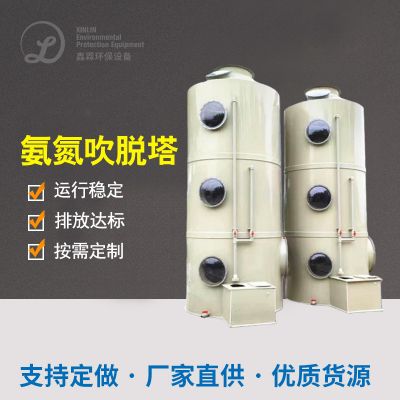
1级塔:充填渗透型动物规整填料(活性污泥菌+反活性污泥菌),挥发NH₃(工作效率≥70%);
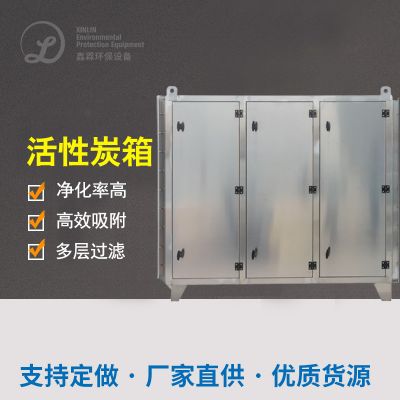
特殊塔:移除化学活化炭纤维材料层,吸咐残留VOCs及恶臭原子核。
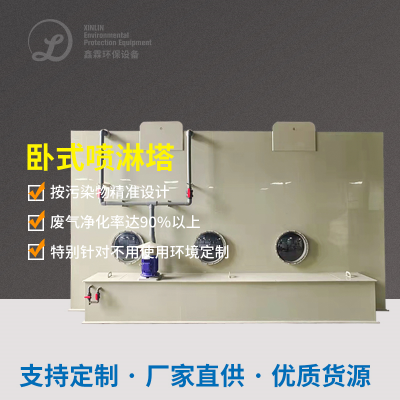
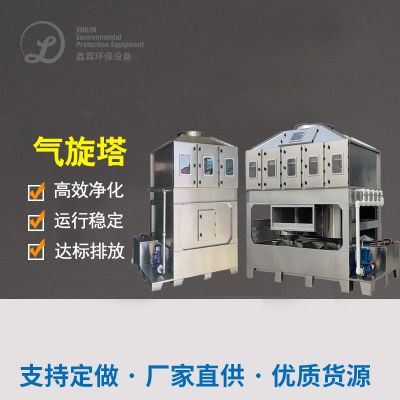
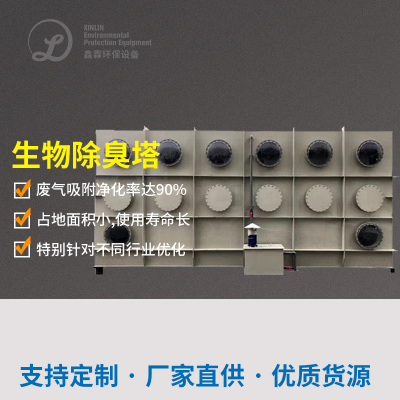
生物学预清理塔(有级串联和并联):
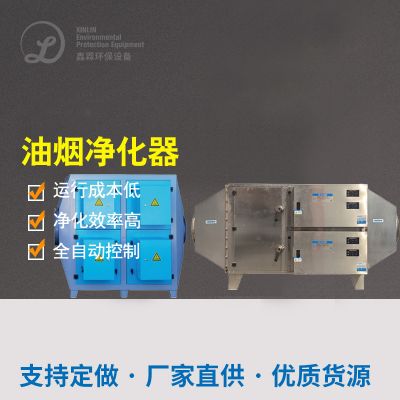
强度油烟净化器周期:
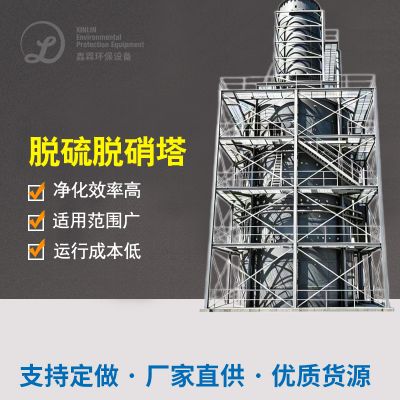
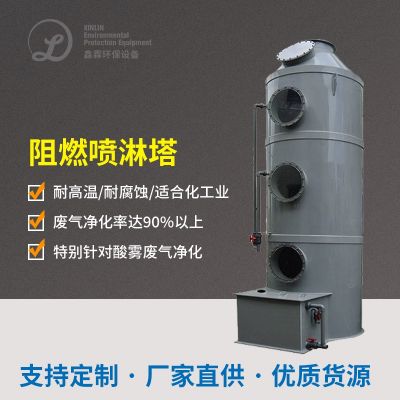
循坏浆料池:NaOH/Na₂SO₃双碱更改进行,烟气脱硫成功率≥95%,SO₂废气排放≤35mg/m³;
消防喷淋清洗层装修设计:4层导向消防喷淋清洗,液固碰触日期≥15秒。
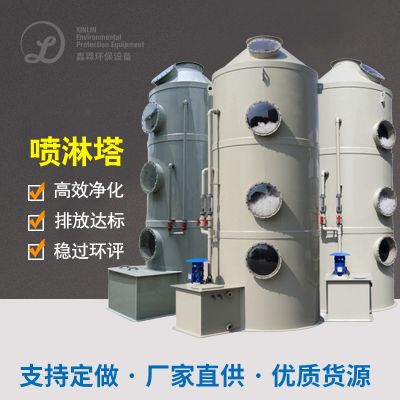
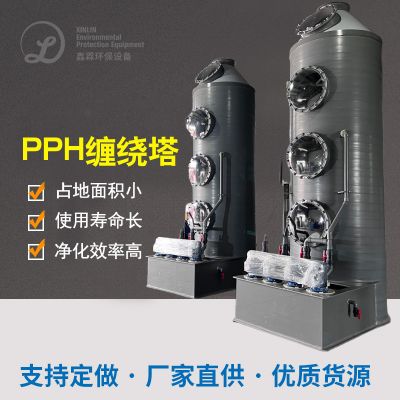
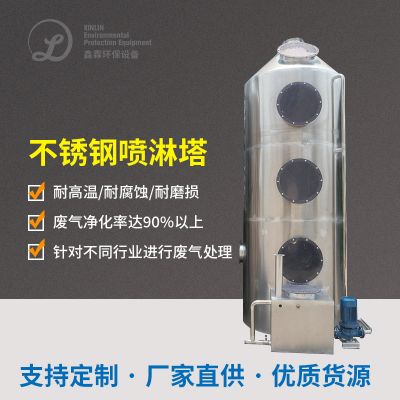
双碱法脱硫工艺塔:
末段补救:
处理新功率:相配主新功率,粉尘浓度捕集器率≥99.9%,PM2.5减排≤5mg/m³。
湿度控住:280-320℃衡温执行,VOCs产销率率≥99%,热源回收利用率≥80%;
余热根据:暖机新鲜空气,缩减能源需求。
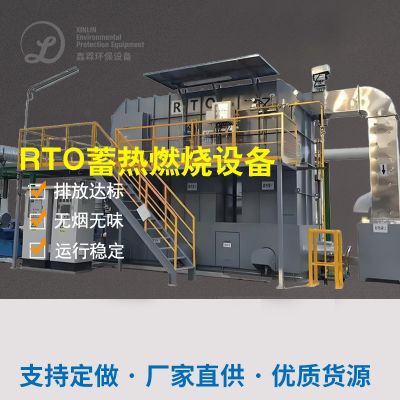
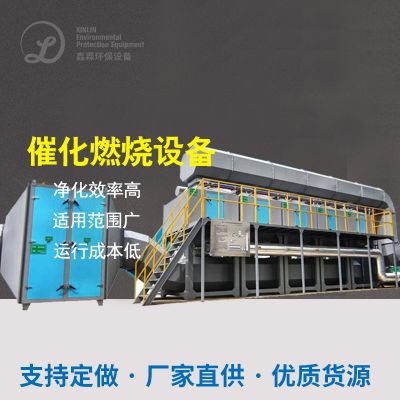
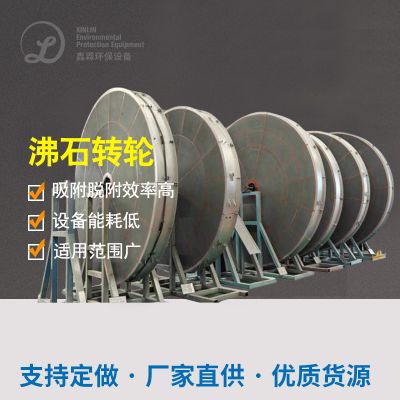
催化剂的作用丙烷燃烧装备(RTO):
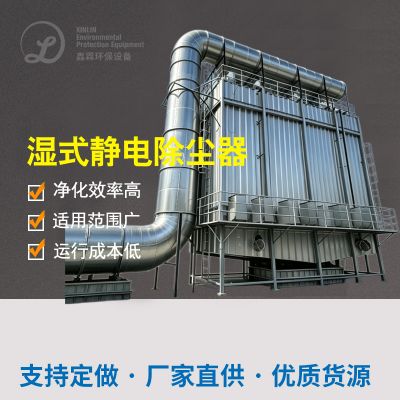
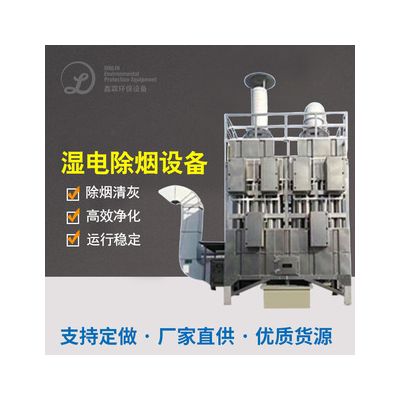
高质量湿式静电放电降尘器(WESP):
三、系统电磁阀选型与配制
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在生物体预工作塔前加建急冻干燥处理安全装置,调控进气露点≤10℃;
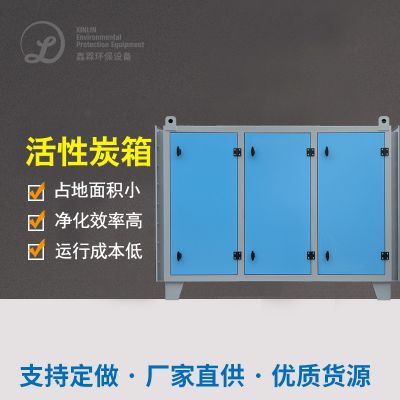
活性炭过滤器外表面涂覆疏水表层,改善抗锈蚀性。
相应措施:
要点2:复杂化异味材料(含硫醇类)难吸附
怪物塔后设立活性氧空气氧化段,转换难降解塑料异味有机物(如硫醇类);
定时加药菌物酶药物制剂,增加微菌物接受性。
策略:
难题3:氢氧化钠与塑炼氢相融时的加工不平衡量
分级制度处置:生物技术塔必需生物降解NH₃,web后台RTO处置H₂S及VOCs;
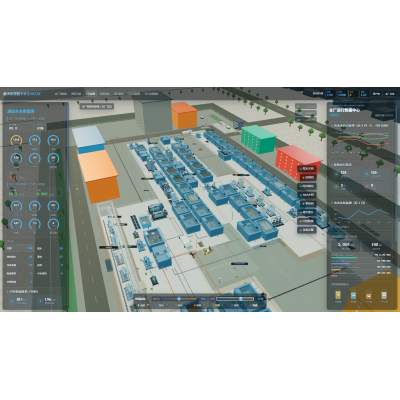
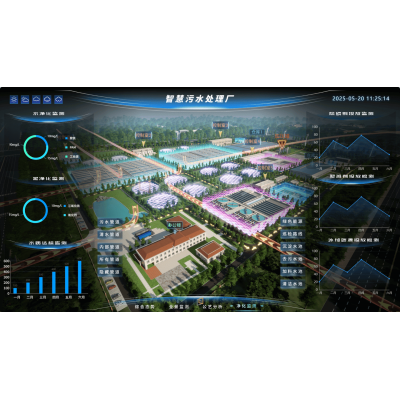
迅雷在线数据监测pH值,动态展示调理双碱法脱硫脱硝塔药水添加的比例。
措施:
五、清理功效效验
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
国家经济盈利能力:
年节约了化学上药液收费¥400万;
离子液体挥发余热发电能达2.5MW·h,最省燃料油成本投入¥170万;
世界效率:场区及近郊有异味基础消失,人们喜欢度不断提升至98%,成为了大城市的环保榜样建设项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信