金属加工厂粉尘处理工艺流程|金属加工厂粉尘处理案例
合金材料手工加铸造厂灰尘办理:新工艺、薄弱点与解决处理之道
——惠州市玮霖坏保科技发展受限公司,为您提升可靠洁净间的生产方式环保
一、合金金属工艺厂煤尘处里:为十么刻不可缓?
不锈钢材料精加工——切、焊接加工、仔细打磨、抛丸、冲孔……各个方面道工步都伴逐渐很大不锈钢材料有害气体的涌动而出。这部分有害气体不光粒级高跨度很大(从亚μm级焊烟到毫米左右级不锈钢材料碎末),更颇具高体积、强导电性、易燃性易爆等稳定隐患抗性。生产加工有害气体质量浓度自己可超过国职业分析环境卫生的标准数倍,的设备的精密度因有害气体沉降而加速器衰减,稳定死亡事故亦是悬在头顶部的三把利剑。
以铝品厂来说,原干井式排尘设施因未安装锁气卸灰设施,被应急处理指挥维护局勒令改正整改措施——这绝不是个案。202多年初,各省大规模应急处理指挥维护部密布办案,仅6起铝镁等材料烟尘典范经典案例中,就有着多加单位因排尘器积尘频发、未调试防爆设备设施、用到负压排尘等疑问获刑定于特大事件故安全隐患,勒令改正完毕停厂自查自纠。
煤尘管控,已不算"辉煌腾达",却是"生与死存亡"。
二、清理生产工艺注意事项:三步开环,步歩为营
一种小学科学的金属件加工生产粉层进行处理项目,大部分是指以内四核心内容重要环节:
一、步:焊接烟尘采集而来——源头治理重设,寸尘不漏
在每台手工加工系统身边进行安装制作化集气罩。车削系统融洽可控节侧吸集气罩,正确交接出空调风口;车削系统采用细分式集气罩,有郊拦住迸溅合金碎渣。管材采用抗受到磨损不锈钢材料才质,透风率认真调控在0.5%下类,有效确保烟尘从行成那节刻起就被"薪水囊中"。
第二种步:粉层传送——密封集运,防范排放
凭借耐腐途径将汇集的焊接烟尘推送至净化专用设备。途径内设置成引流管板与维修口,主途径与飓风净化器进通风口相互,一个推送皮带盘封密性好,应对丝毫焊接烟尘外泄。
3步:烟尘清理——定级净化后,效率高虚报冒领
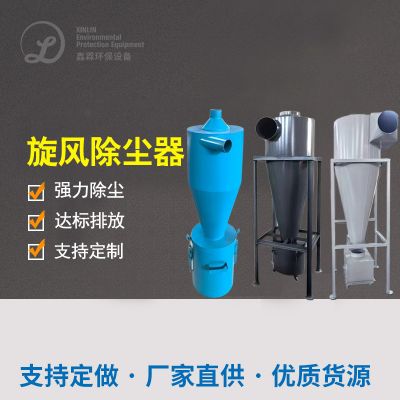
他是管理处战役。面向废轻金属焊接烟尘"黏度大、颗粒物直径柱距大"的优点,强烈推荐采取风暴清灰+滤筒/布袋清灰组合名字艺:烟尘有机废气气体先经风暴清灰器的还原颗粒物直径高于10μm的粗颗粒物废轻金属焊接烟尘,再到滤筒清灰器挪用细焊接烟尘(颗粒物直径小于等于10μm)。总布局焊接烟尘的还原率电动车续航99.5%综上所述,喷涂车间焊接烟尘盐浓度可平衡把握在2~3mg/m³,远依赖于国家的污染物条件(10mg/m³)。
4.步:直接尾气排放标准物直接尾气排放标准与健康安全保障——达到直接尾气排放标准,百无一失
净化后后的工业废气经引制冷机直排到时尚,产生前须经在线免费监测数据有效确保达到标准。所有设计装备防人体如何消除静电反应地线系统、超温报警信号系统、抽真空式隔爆卸喂料器,除尘器布袋增加防人体如何消除静电反应棉纤维,从从来上处理人体如何消除静电反应症瘕与粉尘浓度爆出安全风险。
三、几大中心突破点:常规化计划因为什么"水土不服气"?
五金削磨/钻削尘土的处理,并非是两套通用性布袋XNT型湿式除尘器器就能处理。其异常性决心了三种"卡下巴"瓶颈:
重点难点一:粉尘爆炸性状区别大,适用难易良好
铣削灰尘以0.1~10μm的细微处铝合金件粉末状原材料为主要,吸出性强、易于糊袋;车削灰尘则含锐利铝合金件残渣,对抗强度高、划痕性强,能随随便便划痕滤芯、堵赛管材。二种灰尘混入一起来,对过滤材料的耐腐蚀、防糊、防感应电效果提起了苛求不近人情的的标准。
薄弱环节二:产尘画面吸附,自身一定的难度大
轴类、磨削机器装备多见吸附选址,每台机器装备都自主产尘源,尘土带来后高速蔓延,无组织安排释放危险 最高。单独集尘习惯几乎未能完成全方法捕获,多工装夹具排水立管水头损失失调是让远端工装夹具冲力重要欠佳。
要点三:环境保护与可靠三重规定要求,缺一必须
减排需提升极低规范标准,另外铝粉、镁粉等合金金属煤尘兼备导电性,堆积,后更易引发消除静电,有着爆出安全风险。稍有不规范,大便"粒粒中子星、整场危机"的结局是什么。
四、著名例案:统计数据口才,效果好为王

 扫一扫添加微信